Введение
Уголок и сварка — базовая связка в металлоконструкциях. Простота монтажа и надёжность соединений зависят от правильного выбора уголка, подготовки материалов и внедрения эффективной технологии сварки. В данной статье рассмотрены типы уголков, особенности их сварки, принципы крепления, технологии сварки, контроль качества и практические рекомендации для широкой аудитории — от домашних мастерских до производственных цехов.
Что такое уголок и зачем он нужен в сварке
Уголок представляет собой металлический профиль в форме ломаной линии, создающий устойчивую геометрию для конструкций. В сварке уголок служит элементом жесткости, образуя углы, стыковые узлы и рамы. Непосредственная сварка уголков обеспечивает прочное соединение без дополнительных крепежей, если соблюдены требования к материалу, чистоте поверхности, зазорам и режимам сврки.
Основные типы и материалы уголков
- Уголок стальной: классический выбор для металлических каркасов, строительных оснований и грузоподъемных конструкций.
- Уголок оцинкованный: применяется там, где не требуется дополнительной антикоррозийной обработки, но важна долговременная стойкость к влаге.
- Уголок нержавеющий: предпочтителен в условиях агрессивной атмосферы или контакта с химическими средами.
- Уголок алюминиевый: для легких конструкций, где критична масса, но варка требует точной термостойкости и правильной защиты поверхности.
Материал уголка определяется маркой стали, толщиной стенки и геометрией полки. При сварке выбор материала влияет на тепловую расширяемость, сварочный коэффициент, тепловую войну зоны и совместимость с защитой газом.
Выбор уголка для сварки: критерии и советы
Ключевые параметры: тип уголка (равносторонний или неравносторонний), размер полки, толщина стенки, качество покрытия и точность геометрии. При подборе учитывать следует требования к жесткости, допустимым деформациям, диапазону температур и условиям эксплуатации. В бытовом формате чаще выбирают черный уголок без покрытия; в агрессивной среде — оцинкованный или нержавеющий уголок; для каркасных сооружений — легированные варианты с повышенной прочностью.
Таблица: сравнение видов уголков
| Вид уголка | Материал | Покрытие | Преимущества | Особенности монтажа |
|---|---|---|---|---|
| Уголок стальной черный | Сталь | Без покрытия | Доступность, хорошая свариваемость | Требуется обезжиривание и очистка торца перед сваркой |
| Уголок оцинкованный | Сталь | Цинкование | Повышенная коррозийная стойкость | Перед сваркой минимальная резка и зачистка защитного слоя обязательно |
| Уголок нержавеющий | Нержавеющая сталь | Полное/частичное покрытие | Высокая стойкость к коррозии | Не требует повторной антикоррозийной обработки при правильной сварке |
| Уголок алюминиевый | Алюминий | Без покрытия/окрашенный | Низкая масса, хорошая коррозионная стойкость | Специфическая сварка алюминия (TIG/MIG) и подходящие электроды/проволока |
Подготовка поверхности и фиксация элементов
Качество сварного соединения во многом зависит от чистоты поверхности. Перед сваркой уголок должен пройти обезжиривание, механическую обработку торцов и удаление оксидной пленки. На стальных поверхностях применяют очистку абразивной шлифовальной машиной, скребок и промывку растворителями. При необходимости — удаление ржавчины и оксидов для снижения пористости и шлаковой примеси.
Крепление уголков на первом этапе выполняют прихватками — краткими сварочными швами. При использовании струбцин или сварочных магнитов важна равномерная фиксация без смещения, чтобы не возникло прогиба или перекосов. Пригодны также вспомогательные прокладки и подкладки под уголок для сохранения геометрии соединения и предотвращения повреждений поверхности.
Сварочные методы и режимы для уголков
Различают несколько основных технологий сварки, применимых к уголкам: дуговую сварку плавящимся электродом (MMA), сварку половинной проволокой в среде защитного газа (MIG/MAG), а также сварку вольфано-аргоновой (TIG) сваркой. В бытовых условиях чаще применяется MMA и MIG/MAG. Выбор метода зависит от толщины стенки уголка, типа стали и желаемой скорости монтажа.
Основные параметры сварки включают ток, напряжение, режим подачи проволоки и скорость сварки. Равномерный прогрев и последовательная сварка по периметру уголка обеспечивают прочный, герметичный шов и минимизируют термическое влияние на соседние участки. Важна последовательность сварки: прихватки, затем промежуточные провивки и завершающий шов, чтобы снизить риск деформаций.
Защитные среды и расходники
Защитные среды предотвращают окисление и пористость. Для MIG/MAG часто используют защитный газ, например активный CO2 или смесь аргон/CO2, а для TIG — чистый инертный газ. В зависимости от материала уголка подбирают флюс, проволоку или электрод соответствующего класса. Правильный выбор флюса, покрытия электрода и сварочного провода влияет на чистоту шва и устойчивость к трещинам.
Технология выполнения угловых соединений
Угловые соединения требуют точной геометрии и аккуратной заготовки. Прежде чем приступить к сварке, следует разметить место шва, проверить положение на плоскости и степень перпендикулярности. При наличии необходимости применяют подкладки, которые помогают выровнять угол и создать равномерный зазор между деталями. Зазор для углового шва обычно устанавливают так, чтобы обеспечить достаточную плавкость расплава и качественный проход через всю толщину материала.
После сварки perform зачистку сварочного шва: снятие окалин, удаление шлака и заусенцев. Затем проводят контроль: визуальный осмотр, измерение геометрии, возможно, контрольно-измерительные операции. В условиях производственной линии применяют контроль качества сварки, включая визуальный контроль и магнитную индукцию, ультразвуковое тестирование или рентгенконтроль там, где требования к прочности и целостности существенны.
Контроль качества и дефекты сварки
Контроль качества сварного шва включает выявление дефектов: пористость, трещины, неплавящиеся включения, шлаковая раковина, газовые карманы. ТВЗ — тепловая военная зона сварки — важно учитывать, чтобы не допустить коробления и пониженного сопротивления. В процессе монтажа уголков нужно следить за равномерностью теплового воздействия и не допускать перегрева одной из сторон, что может повлечь искривления и снижении прочности соединения.
Чтобы обеспечить простоту монтажа и надёжность соединений, соблюдайте следующие принципы:
— чистота поверхности и обезжиривание;
— точная разметка и контроль геометрии;
— качественная фиксация и отсутствие смещений;
— последовательная сварка с прихватками и контрольной заваркой;
— соблюдение защитной среды и выбора расходников;
— согласование с требованиями к коррозийной стойкости и антикоррозийной обработке;
— последовательная зачистка и обработка шва после сварки;
— проведение визуального контроля и, при необходимости, неразрушающего контроля.
- Сварочный аппарат и кабели соответствующей мощности
- Электроды или проволока под выбранный метод сварки
- Флюс и защитные газы (аргон, CO2 или их смеси)
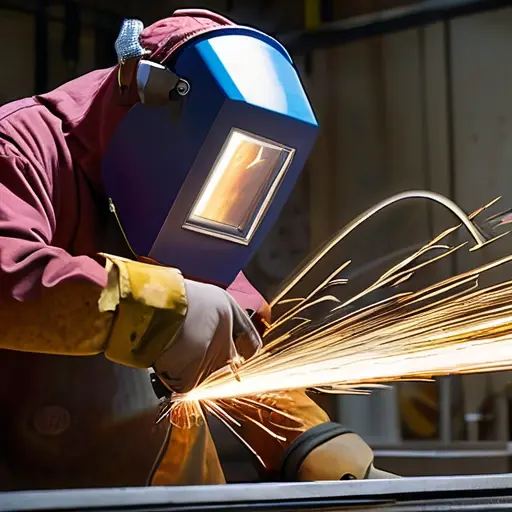
- Защитные средства: маска, перчатки, комбинезон, очки
- Инструменты для подготовки поверхности: щётка по металлу, обезжириватель, очистители
- Струбцины и сварочные магниты для фиксации
- Подкладочные прокладки и подкладки для устранения зазоров
- Зачистные круги, шлифмашина, наждачная бумага
- Контрольно-измерительный инструмент: угольник, рулетка, уровень
Использование уголков в сварке обеспечивает прочные, компактные и доступные соединения, позволяющие быстро формировать рамы, каркасы, каркасно-щитовые конструкции и элементы крепежа. Среди преимуществ — простота монтажа, незначительная потребность в дополнительных крепежах, возможность произвольной коррекции положения до финального шва. Но среди ограничений отмечают зависимость прочности от геометрии, риск деформаций при перегреве и необходимость качественной подготовки материалов и инструментов.
Как выбрать уголок для сварки?
Выбор зависит от типа стали, условий эксплуатации, требуемой жесткости и коррозийной стойкости. При высоких нагрузках рекомендуется уголок стальной или нержавеющий, с достаточной толщиной стенки и точной геометрией. Для внешних конструкций — оцинкованный или нержавеющий уголок. В домашних условиях чаще применяют черный стальной уголок с минимальной толщиной стенки.
Какие методы сварки подходят для уголков?
Наиболее распространены дуговая сварка плавящимся электродом (MMA) и MIG/MAG сварка. TIG сварка применяется для более точных узлов и тонких уголков, где важна чистота шва и меньшая тепловая деформация. Выбор метода зависит от материалов, толщины и требуемой скорости монтажа.
Какие дефекты чаще встречаются при сварке уголков?
Пористость, пористость пор, трещины по шву, шлаковая раковина и недоплав. Контроль качества включает визуальный осмотр, дефектоскопию при необходимости и коррекцию технологии сварки — уменьшение теплового воздействия, изменение газовой защиты или корректировку параметров сварки.
Как обеспечить долговечность соединения?
Правильно подобранный материал уголка, качественная обработка поверхности, защита от коррозии (окрашивание, антикоррозийная обработка), продуманная геометрия соединения и последующая обработка шва — залог долговечности и устойчивости к эксплуатации в условиях окружающей среды.
Уголок и сварка — фундаментальная связка в металлоконструкциях, обеспечивающая простоту монтажа и надёжность соединений при грамотном выборе материалов и технологии. Исходя из типа уголка, условий эксплуатации и требований к прочности, можно добиться качественного сварного узла, который будет работать на протяжении долгого срока. Следуйте принципам подготовки, фиксации, контроля и защиты, чтобы конструкция выдерживала предполагаемые нагрузки и сохраняла геометрию даже в условиях динамической эксплуатации.