Поисковое намерение и ответ на запрос
Пользователь ищет методики достижения точного реза без повторной обработки, чтобы получить идеальную гладкость поверхности уже с первого прохода. Ответ включает законные принципы точности, выбор инструмента, режимы резания, фиксацию заготовки, способы охлаждения и контроль качества поверхности.
Что означает идеальная гладкость и как ее измеряют
Идеальная гладкость — это достижение минимальной шероховатости поверхности, обеспеченной геометрической точностью и отсутствием дефектов после выреза. В метрологии применяются параметры Ra и Rz, профилиметрические методы и безразмерные показатели качества поверхности. В контексте резки важна не только Ra, но и плоскостность, параллельность, сохранение круглости, концовой радиус и отсутствие заусениц. Контроль проводится с помощью профильных приборов, контактных и безконтактных измерителей, CMM и программного обеспечения CAM/CNC-аналитики.
Ключевые факторы, влияющие на первый рез
К достижению точного реза без повторной обработки приводят оптимизация геометрии инструмента, режим резания, крепление заготовки, и качество станка. Основные элементы:
- инструмент: твердосплавная фреза, carbide, резец, радиус зуба, геометрия зубьев, заточка, компенсированная геометрия
- материал заготовки: металл, алюминий, нержавеющая сталь, композиты, полимеры
- режим резания: скорость резания VC, подача на зуб fz, общая подача, глубина реза ap, глубина обработки doc
- охлаждение и смазка: СОЖ, струйная подача, охлаждение под давлением
- крепление и зажимы: зажимной стол, упоры, магнитные зажимы, фиксационные поверхности
- жесткость и вибрации: жесткость станка, биение шпинделя, резонанс, линейные направляющие, подшипники
- геометрия детали: кант, фаска, радиус реза, чистовая форма
- калибровка и измерение: TIR, калибровка шпинделя, зеркало измерения
Подготовка станка и заготовки
Чистый первый рез достигается на этапе подготовки: обеспечение жесткости системы, устранение люфта по осям, настройка направляющих и линейных упоров. Важны:
- выбор станка с высокой жесткостью каркаса и стержневых элементов
- контроль биения шпинделя и биения заготовки
- правильная заготовка: обработанная поверхность подачи, чистые кромки, отсутствие трещин
- преднастройка зажима и выравнивающих плат
- контроль осевых зазоров и люфтов в узлах
Выбор инструмента и геометрии резца
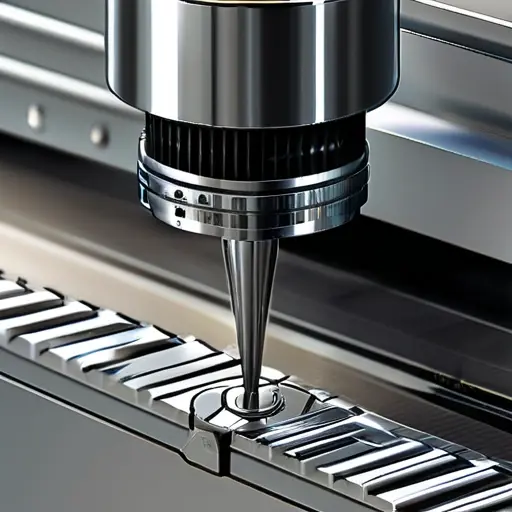
Для достижения гладкости применяют выбор резца с оптимальной геометрией зубьев: угол точения, угол заострения, радиус вершины, угол резания, диаметр и шаг зуба. Важно:
- класс инструментов: carbide/микроструктурированный резец, монолитная пластина
- гибка и радиус основания резца
- калиброванные диаметры и точность исполнения режущих зубьев
- правильная заточка и повторная обработка лезвия: контроль поверхности зуба
- совместимость инструмента с CAM-системой и toolpath
Параметры резания и схемы обработки
Эффективное достижение чистой резки требует точной настройки режимов резания и стратегии обработки. Ключевые параметры:
- скорость резания VC: критична для теплового режима и качества поверхности
- подача на зуб fz: влияет на толщину снятого слоя и шероховатость
- подача по траектории: общая подача и прогоны
- глубина реза ap: управляет объёмом реза за один проход
- контроль перегрева: выбор СОЖ и охлаждающая конструкция
- профилирование траектории: trochoidal/milling strategies для равномерного распределения нагрузки
Стратегии резания включают черновую обработку (чертежные кантовые области) и чистовую обработку (финальный проход). В идеале чистовая обработка должна снимать минимальный слой и формировать требуемую геометрию поверхности без последующей доводки.
Технологические методы достижения чистого реза без повторной обработки
Ниже перечислены практические подходы, которые минимизируют риски повторной обработки:
- модульная стратегия: разделение на черновой и чистовой проход с плавной сменой режимов
- генерация инструментом: поддержание стабильного резания за счет оптимального шага зубьев и радиуса
- управление теплообменом: использование СОЖ под высоким давлением и охлаждение в зоне реза
- контроль вибраций: стабилизация станины, демпферы, трассировка траектории для снижения резонанса
- применение трохоидальной обработки: меньшее перемещение за одну минуту и более равномерная нагрузка
- постоянная подача: избегание пиков в подаче, предотвращение «дрыганья»
- преднастройка геометрии резца: коррекция зазоров между зубьями и поддержка точности
- правильная подготовка кромки: устранение заусениц на кромке и поддержка чистоты реза
Методы контроля качества поверхности
Контроль начинается с планирования допусков и метрологической стратегии. Основные методы:
- измерение шероховатости: Ra, Rz, другие параметры поверхности
- профилиметрия: безразмерные параметры и профили поверхности
- кинематический контроль: CMM для геометрической точности
- калибровка станка: проверка TIR, биение-отклонение инструментальной оси
- визуальный осмотр: наличие заусенцев, облоя, микротрещин
- сравнение по чертежам: соответствие допускам и посадкам
Справочная таблица: параметры и рекомендации для разных материалов
| Материал | Инструмент | Vc | fz | ap | Стратегия |
|---|---|---|---|---|---|
| Алюминий | фреза carbide с радиусом зуба | умеренная | низкая | тонкий | чистовая обработка + трохоидальная |
| Нержавеющая сталь | карбидная фреза с густой геометрией зуба | средняя–высокая | средняя | средняя | многоступенчатый проход |
| Пластик | пластинчатая фреза PCD/инлайн | низкая | низкая | тонкий | чистовая обработка с высоким SFM |
Практические рекомендации по материалам
Конкретика по материалам требует учета теплоемкости, теплового расширения и твердости. Для алюминия применяют более агрессивные подачи на зуб и более мягкие режущие режимы, чтобы избежать задеривания и микротрещин. Для стали — стабильную подачу, снижение перегрева и оптимальную геометрию резца. Для пластика — минимизацию выделения микрошероховатости и избегание усадки за счет охлаждения. В любом случае важна предиктивная настройка параметров и верификация по чертежам.
Частые проблемы и пути их решения
К распространенным проблемам относятся: резкие заусенцы, раковины в резе, биение детали, всплески тепла, деформация заготовки. Решения включают: коррекцию параллельности, контроль биения шпинделя, настройку упоров, выбор более подходящего режущего инструмента, изменение режима резания и охладителя.
- вибрация и резонанс: внедрение демпферов, изменение геометрии зуба, изменение траекторий
- обладающая шероховатость: корректировка Ra и Rz, финальный проход, безопасная глубина реза
- износ инструмента: регулярная заточка и замена; мониторинг Vc и fz
- трение и перегрев: СОЖ под высоким давлением, охлаждение станины
Методика внедрения на производстве
Чтобы эффективно внедрить практику точной резки без повторной обработки, следует:
- привязать параметры к конкретному материалу и геометрии
- разработать стандартные наборы toolpath и режимов
- регулярно проводить метрологическую поверку и настройку станции
- использовать CAM-планы и проверку G-кодов перед запуском
- наладить SOP по зажимам и фиксации заготовок
Итоговые принципы
Ключ к идеальной гладкости — баланс между прочностью системной жесткости, точностью инструментов и управлением режимами резания. Чистовой проход должен быть минимизирующим слой, который снимается, без необходимости доводки. Взаимодействие геометрии резца, режима резания и контроля поверхности обеспечивает предсказуемость и повторяемость результатов.
Расширенные методики и практические примеры
В этой части представлены дополнительные методики, которые позволяют увеличить долю чистых резов на существующих линиях. Важна системная организация процесса: от подготовки станка до финальной оценки поверхности.
1) Мониторинг параметров в режиме реального времени: сбор данных по VC, fz, ap, температуре резания, вибрациям и креплению. Включение в производственную линию сенсорных модулей и систем предиктивной диагностики позволяет быстро скорректировать режимы резания на смене.
2) Стандартизация toolpath: создание базовых наборов для различных материалов, геометрий и толщин реза. Использование трохоидной обработки как базовой схемы уменьшает пиковые нагрузки и улучшает равномерность износа инструмента.
3) Метрологический контроль: после каждого ключевого этапа выполняется измерение поверхности с использованием профильметрии и CMM. Результаты сопоставляются с допусками на этапе подготовки. Это позволяет выявлять отклонения на раннем этапе и снижает риск дефектов на выходе.
4) Управление температурой: выбор СОЖ под давлением вместе с теплоотводами и корректной контурами охлаждения снижает тепловую деформацию и колебания. В сложных конфигурациях применяют локальное охлаждение зоны реза и минимальную тепловую нагрузку на инструмент.
Кейсы по материалам: результаты и рекомендации
Алюминий: при тенцовых условиях подача на зуб и скорость подбираются так, чтобы минимизировать заедание и появление микротрещин. На стали — более стабильная подача, более толстый режущий слой, соответствующие геометрии резца. Для пластика — контроль температур и режимы с низкой температурой и минимальной скоростью, чтобы избежать усадки.
Эти кейсы подтверждают принцип, что хороший первый проход достигается не только параметрами резания, но и точной настройкой фиксации заготовки, качества станка и правильной подготовки инструментов.