
Введение
Цветмет включает медь и ее сплавы латунь бронзу а также алюминий цинк никель серебро золото и их композиции. Современные технологии обработки цветмета направлены на получение прецизионных заготовок узлов и assemblies с высокой геометрической точностью низким браком и минимальным энергопотреблением. В основе этих технологий лежат три взаимодополняющих процесса: лазерная резка цветмета токарная обработка цветмета и пайка цветмета. Современный производственный цикл предполагает тесную интеграцию этих операций через автоматизацию контролируемый контроль качества и строгие требования к чистоте поверхности.
Ключевые задачи при обработке цветмета — обеспечить чистовую резку минимизировать деформацию поверхности предотвратить образование термических трещин а также обеспечить прочное и электрически надёжное соединение при пайке. Для этого применяются волоконные и CO2 лазеры выбор режимов резки режимы подачи газа и параметры фокусировки лазерной головки, современные токарные центры с ЧПУ и аппарат пайки с различными припоями и флюсами. В итоге заказчики получают заготовки и изделия с высокой выходной скоростью и приемлемой себестоимостью.
Лазерная резка цветмета
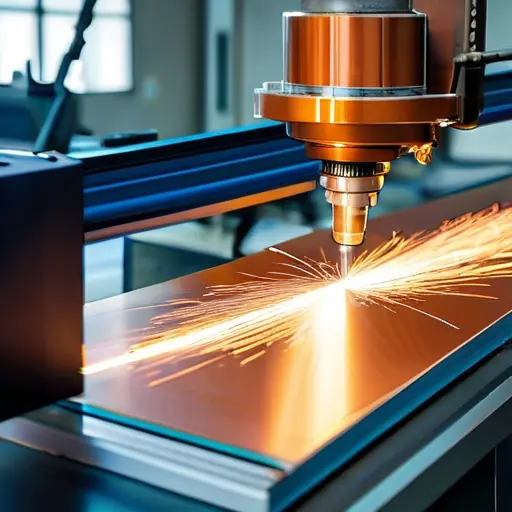
Лазерная резка цветмета позволяет формировать контуры узлов и деталей без механической деформации полированной поверхности. В зависимости от материала применяют волоконные или CO2 лазеры. Волоконный лазер обеспечивает высокую энергоэффективность и низкое теплоокисление кромок, что особенно важно для меди латуней бронз и алюминия. CO2 лазер эффективен при резке толстых слоёв алюминия и латунных заготовок при условии достаточного поглощения лазерного излучения и хорошей подготовки поверхности.
Ключевые параметры лазерной резки цветмета включают:
- мощность лазера и частоту повторения;
- диаметр фокусного пятна и скорость резки;
- газовую подачу — кислород для быстрого резания или азот/ингерентный газ для чистые кромок;
- толщину материала и коррекцию геометрии кромки;
- плотность энергии и коэффициент отражательности материала;
- матрицу резки и стратегию расстановки заготовок на листе ( nesting );
- кромкование и удаление заусенцев после резки;
- контроль геометрии шва и допуски по tolerances.
Преимущества лазерной резки цветмета включают чистые кромки без механической деформации, высокий коэффициент использования материала, возможность тонкой настройки геометрии узлов, низкий уровень термической деформации и гибкость в производственной линии. Основные ограничения — стоимость лазерного оборудования и необходимость квалифицированного сервиса, а также сложности с резкой очень отражающих металлов без сопровождения газовой подачи и настройки параметров.
Технические нюансы
При обработке медных и алюминиевых материалов важно учитывать отражательность и тепловые эффекты. Для меди и бронзы используется чаще всего волоконный лазер с подачей азота или воздуха для отвода окисной пленки. Кромка после лазерной резки обычно безоксидная и ровная, однако для тонких слоёв цинковых сплавов требуется аккуратная настройка параметров чтобы избежать мелкозернистой микротрещиноватости. В случае латуней и бронз допускается минимальная деформация и глубина реза не превышает заданной толщины заготовки.
Токарная обработка цветмета
Токарная обработка цветмета применяется для получения цилиндрических поверхностей сопряжения валов втулок резьбовых соединений и других элементов. Цветмет часто подвержен термической деформации и обладает высокой теплопроводностью поэтому режимы резания подбирают с учетом быстрого теплоотвода и стабильности реза. Основные материалы на токарных станках — медь медные сплавы латунь бронза алюминий and их композитЫ. Для цветмета характерны высокие требования к охлаждению к чистоте поверхности и к точности геометрии напильник и шлифовка используются для финальной обработки.
Основные операции токарной обработки цветмета включают:
- наружная и внутренняя токарная обработка;
- фаска и радиус кромки;
- точение конусов и профильная обработка;
- резьбовая обработка и нарезание резьб по метрачу;
- шлифование и полирование поверхности;
- термообработка и отпуск на завершающих стадиях;
- плотность шва и геометрический контроль;
- измерение диаметров и посадок по калибрам и микрометрам.
Особенности токарной обработки цветмета заключаются в необходимости эффективного охлаждения и применения твердых карбидных инструментов со сменными накладками для снижения износа. Высокая теплопроводность цветмета требует оптимальных подач и скоростей резания чтобы избежать перегрева полимерных покрытий и оксидной пленки.
Технологии пайки цветмета
Пайка цветмета охватывает мягкую пайку и браже. Мягкая пайка применяется для электрических соединений и быстрой сборки тонкофольговых узлов, браже — для более прочных и термомостойких швов. В современных схемах широко применяются припои на основе олова с небольшой содержанием серебра и меди. Распространены также безсвинцовые варианты SAC и SnAgCu, которые предъявляют требования к флюсу и толщине слоя оловянного припоя. Флюсы бывают кислотные, нейтральные и смоляные на основе розина, а также водорастворимые составы для облегчения после пайки очистки.
Основные аспекты пайки цветмета:
- предварительная чистка и обезжиривание поверхности;
- обеспечение капиллярного заполнения соединения;
- выбор припоя в зависимости от термостойкости и проводимости;
- подбор флюса по материалу и температурному режиму;
- контроль чистоты шва и отсутствие микротечи;
- мелкозазоры и повторное нагревание могут привести к деформации;
- послепайочная очистка и проверка механических свойств соединения.
Типичные материалы и припои в контексте цветмета включают медь и ее сплавы с Sn-Pb на ранних этапах производства, а для современной электроники и энергетических узлов — SAC305 Sn-Ag-Cu и другие безсвинцовые варианты. Пайка требует точного контроля температуры паяльника, времени выдержки и температуры патрубка чтобы не повредить цветной металл и не вызвать термическое воздействие на соседние элементы.
Контроль качества и интеграция технологий
Современная обработка цветмета невозможна без тщательного контроля качества на каждом этапе технологического цикла. Верификация начинается с подготовки материалов и серии входного контроля, продолжается в ходе лазерной резки и токарной обработки, завершается тестами на прочность шва и электрическую проводимость. Ключевые параметры контроля включают геометрическую точность, допуски по размеру, шероховатость Ra, качество кромки, отсутствие термических трещин, пористость, капиллярность шва и чистоту поверхности после пайки. Важна также проверка соответствия нормативам по отходам и экологическим требованиям к обрабатке цветмета.
Автоматизация и энергоэффективность
Синергия лазерной резки токарной обработки и пайки достигается через внедрение автоматизированных линий сквозной обработки. Это обеспечивает минимизацию ручного труда, ускорение цикла, оптимальное использование материалов благодаря nestingu заготовок, контролируемый отбраковочный процесс и снижение энергопотребления. В современных цехах применяют роботизированные манипуляторы для подачи заготовок и упора, адаптивные режимы резки и режимы динамической смены инструмента на токарных комплексах, а также автоматическую пайку с контролем температуры и времени выдержки.
Безопасность и экологичность
Безопасность в области обработки цветмета включает защиту сотрудников от лазерного излучения и горячих поверхностей, обеспечение эффективной вытяжки дымов флюсов и сварочных газов, а также защиту глаз и органов дыхания. Экологическая составляющая предполагает минимизацию отходов стружки, переработку опилок и остатков, а также рациональный выбор материалов и флюсов без тяжелых металлов и токсичных компонентов.
Практические рекомендации по выбору оборудования
При выборе оборудования для лазерной резки цетмета следует учитывать тип металла материалы толщину и требуемую точность. Для медных и алюминиевых заготовок подойдут волоконные лазеры с мощностью от 1 до 6 кВт и системой газовой поддержки азот или воздух, а для толстых слоев латуней возможно применение CO2 лазера с усиленной системой охлаждения. Для токарной обработки выбирают центры с ЧПУ с подачами и скоростями, соответствующими твердости цветмета, наличием carbide инструментов, системами охлаждения и датчиками стружки. Для пайки необходим набор потентных припоев, доступ к флюсам и паяльным станкам с возможностью точного контроля температуры и времени выдержки.
Заключение
Современные технологии обработки цветмета представляют собой комплексный набор инструментов направленных на оптимизацию производственного цикла от резки до пайки. Сочетание лазерной резки для чистых кромок диагональной формы, точной токарной обработки и долговечных соединений через пайку обеспечивает высокий уровень повторяемости и качество готовой продукции. Важен выбор правильного оборудования но еще более значимо — грамотная настройка режимов резки и обработки, детальная проверка качества и экологически ответственный подход к отходам.


